¿Sabía que el acrílico colado y el extruido se cortan de forma bastante diferente? ¿O que la selección de la herramienta y la aceleración de la máquina desempeñan un papel fundamental en la calidad del producto terminado?
Si sabe cómo ajustar su máquina, elegir el material correcto, seleccionar la herramienta adecuada y usar la estrategia de corte correcta, ya lleva ventaja.
Nuestros Especialistas en Aplicaciones nos dieron información útil sobre el mundo del corte de acrílico transparente…
Configuración y puesta a punto de la máquina
Una máquina robusta es un punto de partida clave para un proyecto exitoso. Idealmente, ya habrá adquirido un router CNC adecuado. Si aún no lo ha hecho, le damos algunos consejos para comenzar.
Al buscar un acabado de alta calidad, hay cuatro componentes clave a considerar durante el proceso de compra:
1. Una base fuerte y rígida es esencial. Comprar un router de servicio pesado le permite combinar una base sólida con un pórtico rígido. Una estructura robusta soporta procesos exigentes, ofreciendo una unidad fiable mientras ayuda a minimizar la vibración y el movimiento.
2. Un sistema de control y accionamiento suave tiene, posiblemente, el papel más importante en producir un resultado de calidad.
3. Los sistemas de cremallera helicoidal y los motores de accionamiento servo ayudan a ofrecer un movimiento fluido. Como resultado, la vibración se mantiene al mínimo. La máquina puede cortar a mayor velocidad, produciendo mayores volúmenes sin perder calidad.
4. Por último, se recomienda encarecidamente un sistema competente de sujeción por vacío. El vacío asegura que el material permanezca en su sitio durante todo el proceso de corte. Incluso el movimiento más pequeño del material puede desincronizar el programa, el husillo y la pieza, arruinándola por completo.
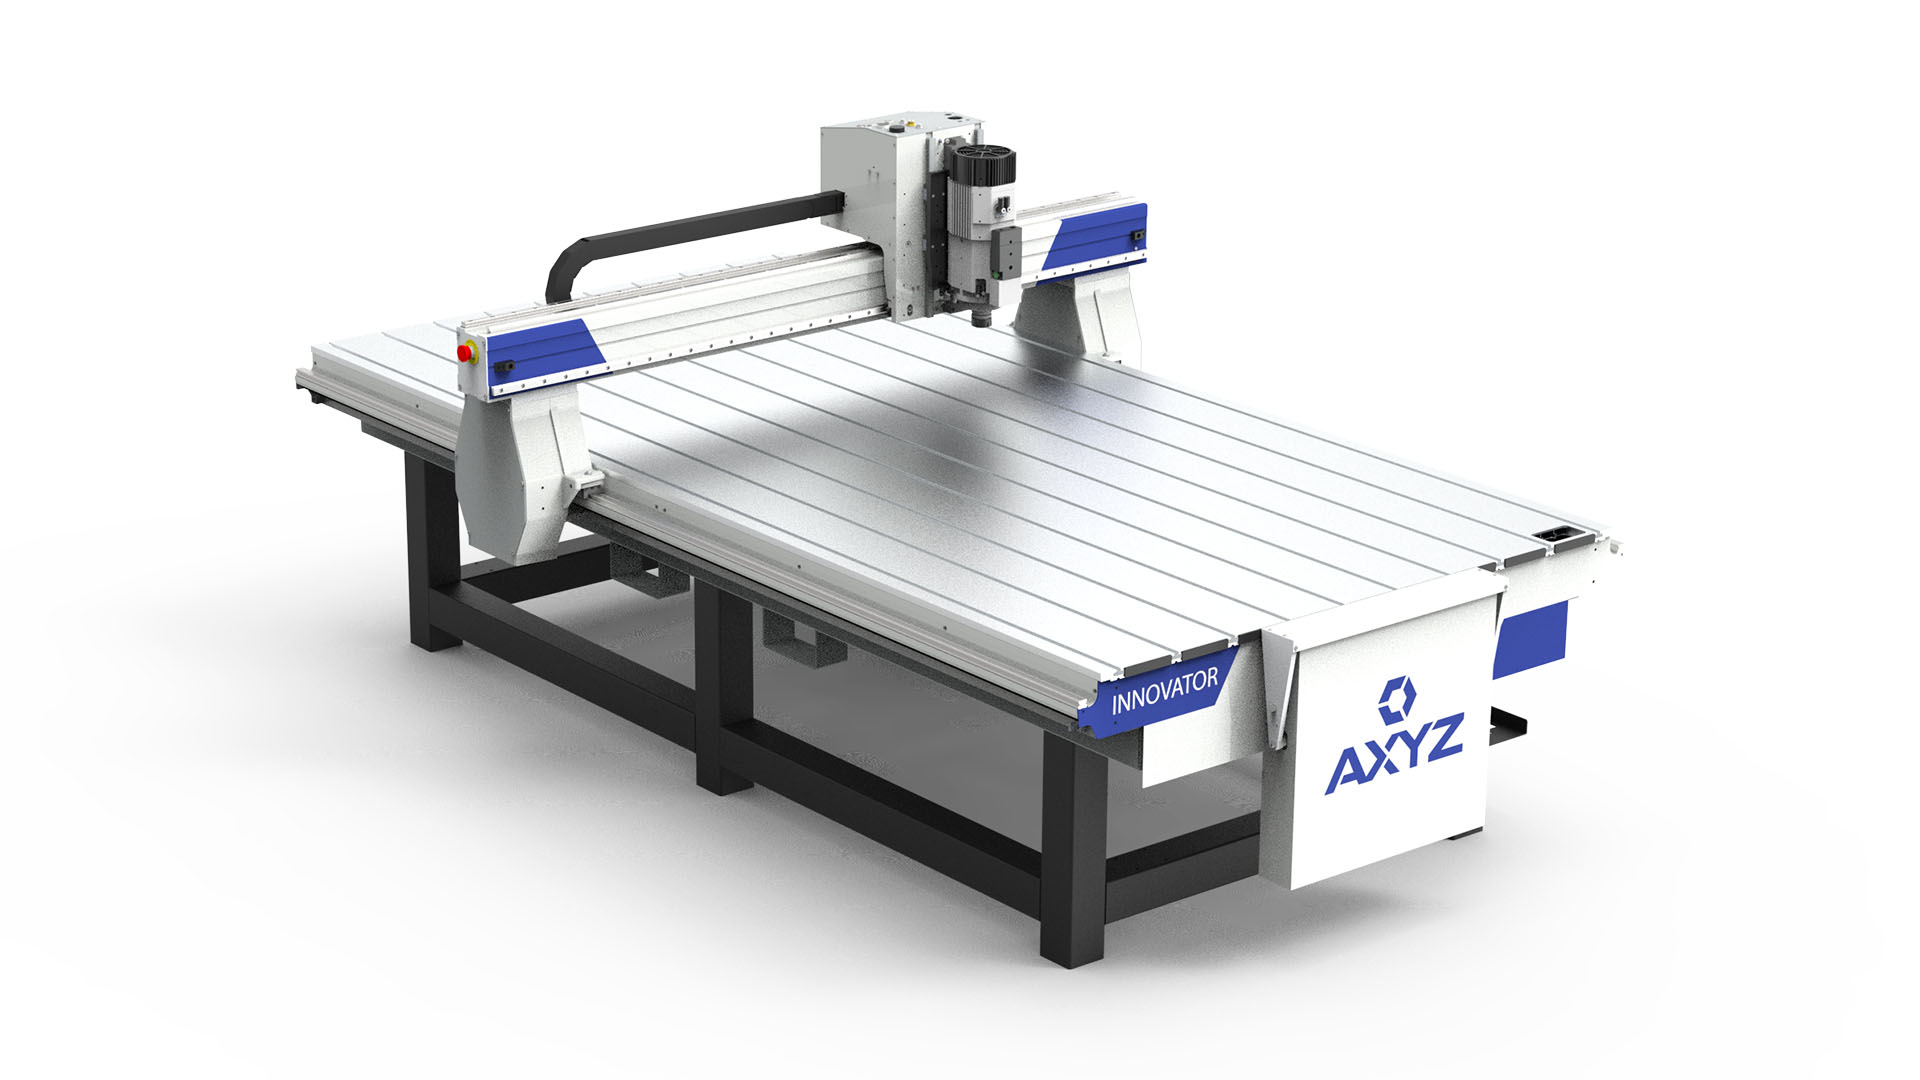
De nuestra propia gama recomendaríamos la AXYZ Series y la Pacer Series, ambas con el mismo diseño de mesa robusto que proporcionarían a cualquier fabricante una base sólida para cortar acrílico.
Adaptar sus avances y velocidades por aplicación es absolutamente esencial para sacar el máximo partido a su inversión. Los ajustes de la máquina deben reflejar lo que intenta conseguir, ya que cada material difiere en espesor, textura y comportamiento de mecanizado.
La clave aquí es no fijar la aceleración ni las velocidades de avance demasiado altas; empiece con un valor bajo y ajústelo en consecuencia. Reducir la aceleración de la herramienta minimiza el riesgo de vibración de la máquina, que suele ser causada por una alta velocidad de herramienta combinada con un cambio brusco en la dirección del pórtico.
Selección del material
La selección del material es un componente clave al trabajar con acrílico. Recomendamos usar colado (cast) en lugar de extruido.
El acrílico colado generalmente tiene buena claridad óptica, mayor dureza superficial y se mecaniza más limpio que el extruido.
Selección del portabrocas (collet)
Los collets a menudo se pasan por alto como posible causa de un corte de mala calidad. No es raro encontrar operadores que usan collets de muchos años. Pueden parecer estar bien, pero en realidad se desgastan. Normalmente, después de 3 a 6 meses de uso no sujetarán una fresa con la misma precisión que cuando eran nuevos. Los collets deben cambiarse regularmente. Esto también ayudará a prolongar la vida útil de la herramienta.
Asegúrese de haber seleccionado el tipo correcto de collet para su husillo, ya que distintos husillos aceptan collets diferentes.
El factor más importante es asegurarse de que coincide el diámetro del vástago del collet con el diámetro del vástago de la herramienta. Tenga en cuenta que los fabricantes a menudo indican tamaños en métrico e imperial. Lea los datos correctamente para evitar errores.
La selección de collets se facilita con CNCshop, que tiene una guía detallada para seleccionar el collet adecuado para su husillo y herramienta. Échele un vistazo.
Selección de la herramienta
Existe una enorme y a veces abrumadora variedad de herramientas para router CNC. Hay piezas de una, dos y tres hélices, flautas rectas, de compresión y helicoidales. Incluso existen recubrimientos especiales. Esto hace que la tarea sea extremadamente difícil. Sin embargo, seleccionar la herramienta correcta puede marcar la diferencia entre un corte perfectamente liso y limpio o algo que parece hecho con una sierra.
Al trabajar con plásticos, una fresa de alta calidad es esencial. Una geometría de espiral ascendente de una sola flauta suele dar los mejores resultados en acrílico. Tanto Belin como Onsrud fabrican este tipo de fresa usando carburo de grano fino de alta calidad que ofrece resistencia a altas temperaturas, excelentes características de desgaste y una calidad continua. La geometría ascendente proporciona un acabado suave y consistente y asegura una extracción óptima de virutas. Para la mejor calidad de corte, elija siempre una herramienta con la longitud de flauta más corta que pueda cortar su material. Esto ayuda a reducir la flexión de la fresa y las vibraciones.
Estas herramientas están disponibles en línea en CNCshop en una amplia gama de tamaños con entrega al día siguiente.
Posicionamiento de la herramienta
Al montar la fresa en el collet, asegúrese de que las flautas de corte no queden dentro del collet. Deje una pequeña sección del vástago expuesta. Igualmente importante es asegurarse de que la herramienta no sobresalga demasiado del collet. Si la herramienta sobresale demasiado, el material mostrará marcas de vibración y producirá una mala calidad de corte. Esto reduce la vida útil de la herramienta.
Proceso de corte
Para obtener mejores resultados, la estrategia recomendada es dividir el proceso de corte en dos partes: un desbaste y un acabado, cada uno realizado con una herramienta diferente. Esto le permite preservar su herramienta de acabado por más tiempo, lo que a su vez le permite lograr un acabado de mayor calidad.
La dinámica de este proceso es sencilla: el desbaste hace la mayor parte del trabajo, reduciendo la carga sobre la pasada de acabado. La pasada de desbaste elimina la mayor parte del material, mientras que la fresa de acabado más nueva elimina el material restante y deja un borde suave y pulido. Nuestros propios ingenieros de aplicaciones emplean esta estrategia cuando la calidad del acabado es la máxima prioridad.
Al crear el programa para el desbaste, asegúrese de dejar aproximadamente 0.02” (0.5mm) en el eje Z para no cortar completamente a través del material y que la pieza se mantenga en su lugar. Además, compense la herramienta con una holgura adicional de aproximadamente 0.008” (0.2mm) alrededor del perfil. Al hacerlo, deja sólo una pequeña cantidad de material que eliminará la herramienta de acabado. Esto reduce la carga sobre la fresa y el volumen de virutas y minimiza las posibilidades de que la vibración estropee el acabado del borde. Configure su velocidad de corte a aproximadamente 60ipm (1.5m/min) y corte en dirección “climb” o en sentido horario.
Concluya el proceso ejecutando la pasada de acabado, esta vez cortando completamente a través. Elimine la holgura del perfil y reduzca la velocidad de corte a alrededor de 40ipm (1m/min) en la misma dirección. La pasada de acabado debería producir poco o ningún ruido; a mayor ruido, más áspero será el corte. Si el ruido aumenta en algún punto de la pasada de acabado, detenga la máquina, compruebe su trabajo y reevalúe la situación. Puede que tenga que reducir la velocidad de avance o la tasa de aceleración, o montar una herramienta nueva.
Si su calidad comienza a disminuir, considere reemplazar su herramienta de acabado. Esto deberá cambiarse con regularidad para mantener la máxima calidad.
¿Aún no va según lo previsto?
Si todavía no obtiene los resultados esperados, hay algunas causas comunes que debe comprobar:
1. Collet demasiado apretado: esto puede causar una pequeña distorsión en cómo se sujeta la fresa, provocando vibración y marcas de chatter en el borde cortado. Intente aflojar la herramienta y volver a montarla sin apretar en exceso la tuerca.
2. Velocidad de avance incorrecta (pasada de acabado). Las velocidades indicadas arriba son solo un punto de partida. Dependiendo de la máquina y del material, puede obtener un mejor acabado funcionando más rápido o más lento. La mejor indicación de calidad es el ruido durante el corte y pronto reconocerá el sonido de un “buen” corte.
3. Velocidad del husillo incorrecta (pasada de acabado). Por lo general, los mejores resultados se obtienen cuando el husillo funciona a sus rpm más altas.
4. Tipo de material incorrecto (extruido en lugar de colado). Algunos acrílicos cortan mucho mejor que otros; incluso distintos colores pueden causar variaciones en la calidad del corte. Vale la pena probar algunas marcas diferentes para encontrar la que mejor se adapte a sus necesidades.
5. Fresa incorrecta. Verifique de nuevo que está usando una de las fresas recomendadas. A veces el filo puede desarrollar un defecto que no se aprecia en la herramienta pero que deja una marca en el borde del acrílico.