Publicado en la edición de febrero/marzo de 2018 de Performance Plastics.
Este es el segundo artículo de una serie de cuatro sobre cómo evitar bordes de corte defectuosos al usar routers CNC. El enfoque del primer artículo fue sobre los fundamentos de la máquina; si se lo perdió, eche un vistazo. Este artículo aborda los problemas de calidad de los bordes de corte relacionados con las plataformas de vacío y la sujeción en la máquina.
Un componente crucial para lograr un acabado limpio y correcto en un corte es mantener el material estable y plano durante el proceso de corte. Si el material no se sujeta correctamente, puede haber cortes inexactos, lo que significa que la pieza no tendrá el tamaño o la forma correctos. Normalmente se utiliza una bomba de vacío o un soplador para alimentar la plataforma de vacío. Cada uno tiene sus propias ventajas e inconvenientes; en general, al cortar materiales no porosos, la bomba es una buena solución de uso general. Si procesa principalmente piezas más grandes o materiales porosos, un soplador puede ser más apropiado. En caso de duda, consulte siempre con su proveedor de la máquina, que podrá ofrecer asesoramiento específico para su tipo de trabajo.
Mantener la pieza estable
A continuación, algunas sugerencias para minimizar el movimiento de las piezas durante el proceso de corte.
- Practique una buena limpieza. Antes de cortar cualquier pieza, asegúrese de que la plataforma del router esté libre de virutas y polvo, que pueden impedir que la pieza repose plana sobre la cama sacrificial. Si la pieza no está plana, la sujeción por vacío se reduce.
- Use una cama sacrificial/spoilboard. Una cama sacrificial, también conocida como spoilboard, es una superficie desechable colocada sobre el router para protegerlo de daños. Normalmente se utiliza tableros de fibra de densidad media (MDF). Al ser un material poroso, permite que el aire fluya a través de él hacia la bomba o el soplador.
- Examine la cama sacrificial. Inspeccione visualmente la cama sacrificial para determinar si hay una sobreabundancia de marcas de fresa que puedan provocar fugas de vacío. Si es así, puede ser momento de reemplazar la cama (lo cual debería hacerse aproximadamente cada seis meses) o de rebajar la superficie de la cama.
- Rebaje regularmente la cama sacrificial. Una superficie limpia y lisa es vital para una sujeción efectiva del material. Para mantener esta superficie, es necesario rebajar la cama con regularidad utilizando una herramienta de desbaste; al igual que una Zamboni desbasta una pista de hielo. Una regla general es rebajar la cama al comienzo de cada semana.
- Compruebe si hay fugas en la instalación. Si todo lo demás parece correcto (es decir, hay una cama limpia sin obstáculos) y aún hay pérdida de vacío, revise las tuberías que conectan la bomba o el soplador al router. Las fugas reducirán la eficacia de la sujeción por vacío.
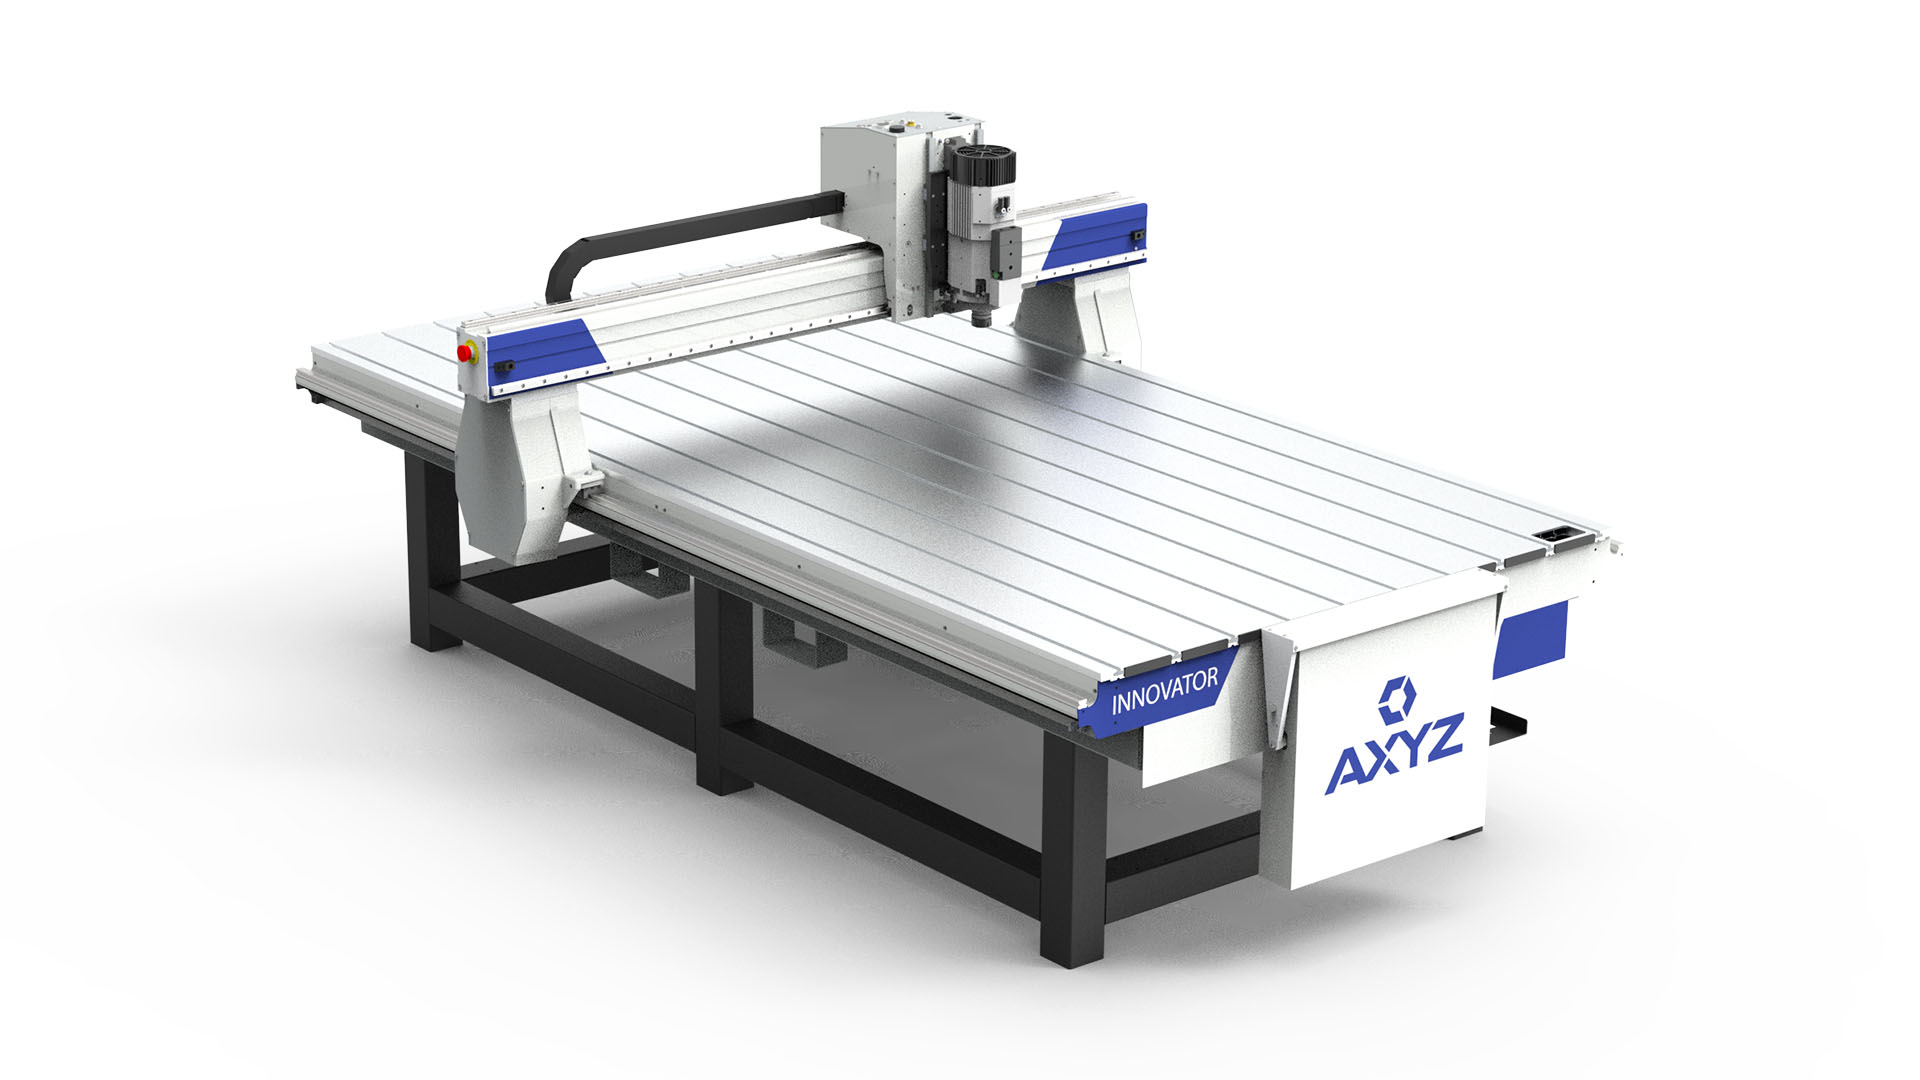
Algunos routers CNC incluyen plataformas de vacío de aluminio y una opción de gestión automática por zonas, que permiten que áreas zonificadas de la plataforma se abran o cierren para sujeción por vacío según sea necesario. Las zonas se abren o cierran manualmente o esto puede ser totalmente automático, con zonas activadas por el controlador de la máquina, dependiendo de dónde esté operando la herramienta de corte.
Este es un método eficiente para distribuir la sujeción por vacío a lo largo del router y aumentar la sujeción en la zona donde más se necesita. Al asegurar que las piezas se mantengan estables durante el proceso de corte mediante una bomba de vacío o un soplador, los operarios evitarán bordes de corte inferiores en sus productos.
La tercera parte de esta serie se centrará en cómo la selección de la fresa afecta la calidad de corte.