
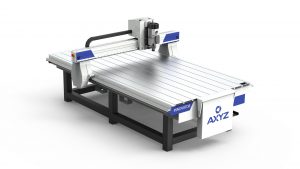
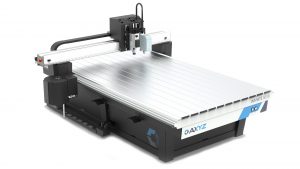
La plupart des fraiseuses CNC modernes permettent un contrôle simultané sur 3 axes, ce qui rend possible la réalisation de dessins 3D complexes et détaillés, de plus en plus prisés pour la signalétique, la fabrication de moules et bien d’autres applications. Voici cinq conseils pour réussir l’usinage 3D :
- Utilisez un logiciel approprié pour la conception et la programmation 3D. C’est l’une des décisions les plus importantes car la qualité du programme machine influence fortement la qualité du produit fini. Aujourd’hui, il existe de nombreux systèmes CAD/CAM puissants, relativement peu coûteux et faciles à utiliser. Assurez-vous d’en choisir un adapté au type de travaux que vous réalisez. Pour les applications générales d’enseignes, nous recommandons le logiciel Aspire de Vectric. Il gère bien le texte et peut également créer des reliefs 3D à partir d’images 2D. Il offre aussi de bonnes fonctions de visualisation et de simulation afin que vous puissiez voir le résultat avant toute découpe – cela est particulièrement utile car certains programmes 3D peuvent demander beaucoup de temps d’usinage et vous ne voulez pas perdre de temps ni de matériaux à effectuer trop d’essais.
- Qualité des données. Assurez-vous que le modèle 3D et les données du programme sont propres et de bonne qualité. Comme pour la découpe de profils 2D, la qualité de la pièce 3D finie n’est pas meilleure que les données que vous utilisez. Cela est particulièrement important si vous avez converti une image 2D ou une photo en relief 3D : utilisez les outils de lissage disponibles dans le logiciel. Par ailleurs, des données de mauvaise qualité ralentiront la machine, faisant durer une opération déjà longue.
- Sélection des fraises. La plupart des programmes 3D utilisent au moins deux fraises différentes. La première est une passe d’ébauche avec une fraise d’un diamètre relativement important afin d’enlever rapidement la majeure partie de la matière. Selon le dessin, il est généralement préférable d’utiliser une fraise à bout hémisphérique (ballnose) car elle suit mieux les contours et laisse moins de matière à l’opération de finition. Le diamètre de la seconde fraise ballnose déterminera la finesse et la quantité de détail obtenus sur la pièce finie : en général, plus le diamètre est petit, plus les détails seront prononcés. Cependant, ne choisissez pas un diamètre plus petit que nécessaire car cela allongera inutilement le temps d’usinage. Parfois, il peut être nécessaire d’utiliser deux outils de finition différents pour optimiser le temps de cycle. Utilisez les fonctions de simulation de votre logiciel de programmation pour visualiser le résultat : elles sont généralement très précises.
- Stratégie d’usinage. Il existe de nombreuses stratégies d’usinage et la meilleure dépendra du type de travail et des capacités de votre logiciel de programmation. Tous les systèmes proposent une stratégie simple en raster où l’outil passe d’un côté à l’autre du motif en effectuant un pas fixe. Celle-ci n’est toutefois souvent ni la plus efficace ni la meilleure pour révéler les détails fins. D’autres stratégies comprennent l’offset, le pocketing ou des stratégies spécialisées telles que le moulage, le v-carving ou les textures. Presque toujours, une combinaison de stratégies fournira le meilleur résultat et le temps de cycle le plus court.
- Programmez les valeurs de stepover. Le choix des valeurs de stepover (distance entre les passes du programme) est également très important. Pour une opération d’ébauche, vous pouvez facilement utiliser jusqu’à 90% du diamètre de l’outil. Pour la finition, une bonne règle consiste à utiliser jusqu’à 10% du diamètre de l’outil selon le rendu souhaité. Le type de matériau usiné influencera aussi le résultat final. Par exemple, des matériaux plus durs comme l’aluminium nécessiteront un stepover beaucoup plus fin pour obtenir une surface lisse que des matériaux plus tendres comme les panneaux de modélisme ou le MDF. Là encore, servez-vous des fonctionnalités de visualisation de votre logiciel pour vous donner une idée du résultat final.