
Publié dans le numéro décembre/janvier 2017/2018 de Performance Plastics.
Ceci est le premier article d’une série en 4 parties sur la façon d’éviter les bords de coupe irréguliers lors de l’utilisation de fraiseuses CNC. L’accent est mis sur les fondamentaux de la machine. Des bords de coupe de mauvaise qualité sont plus qu’une simple nuisance visuelle. De plus, ils entraînent des inexactitudes. Une pièce peut devoir être coupée à une taille spécifique pour s’assembler avec une autre pièce. Une pièce qui ne passe pas le contrôle qualité en raison d’une qualité de coupe inférieure ne correspondra pas à la taille requise par le client.
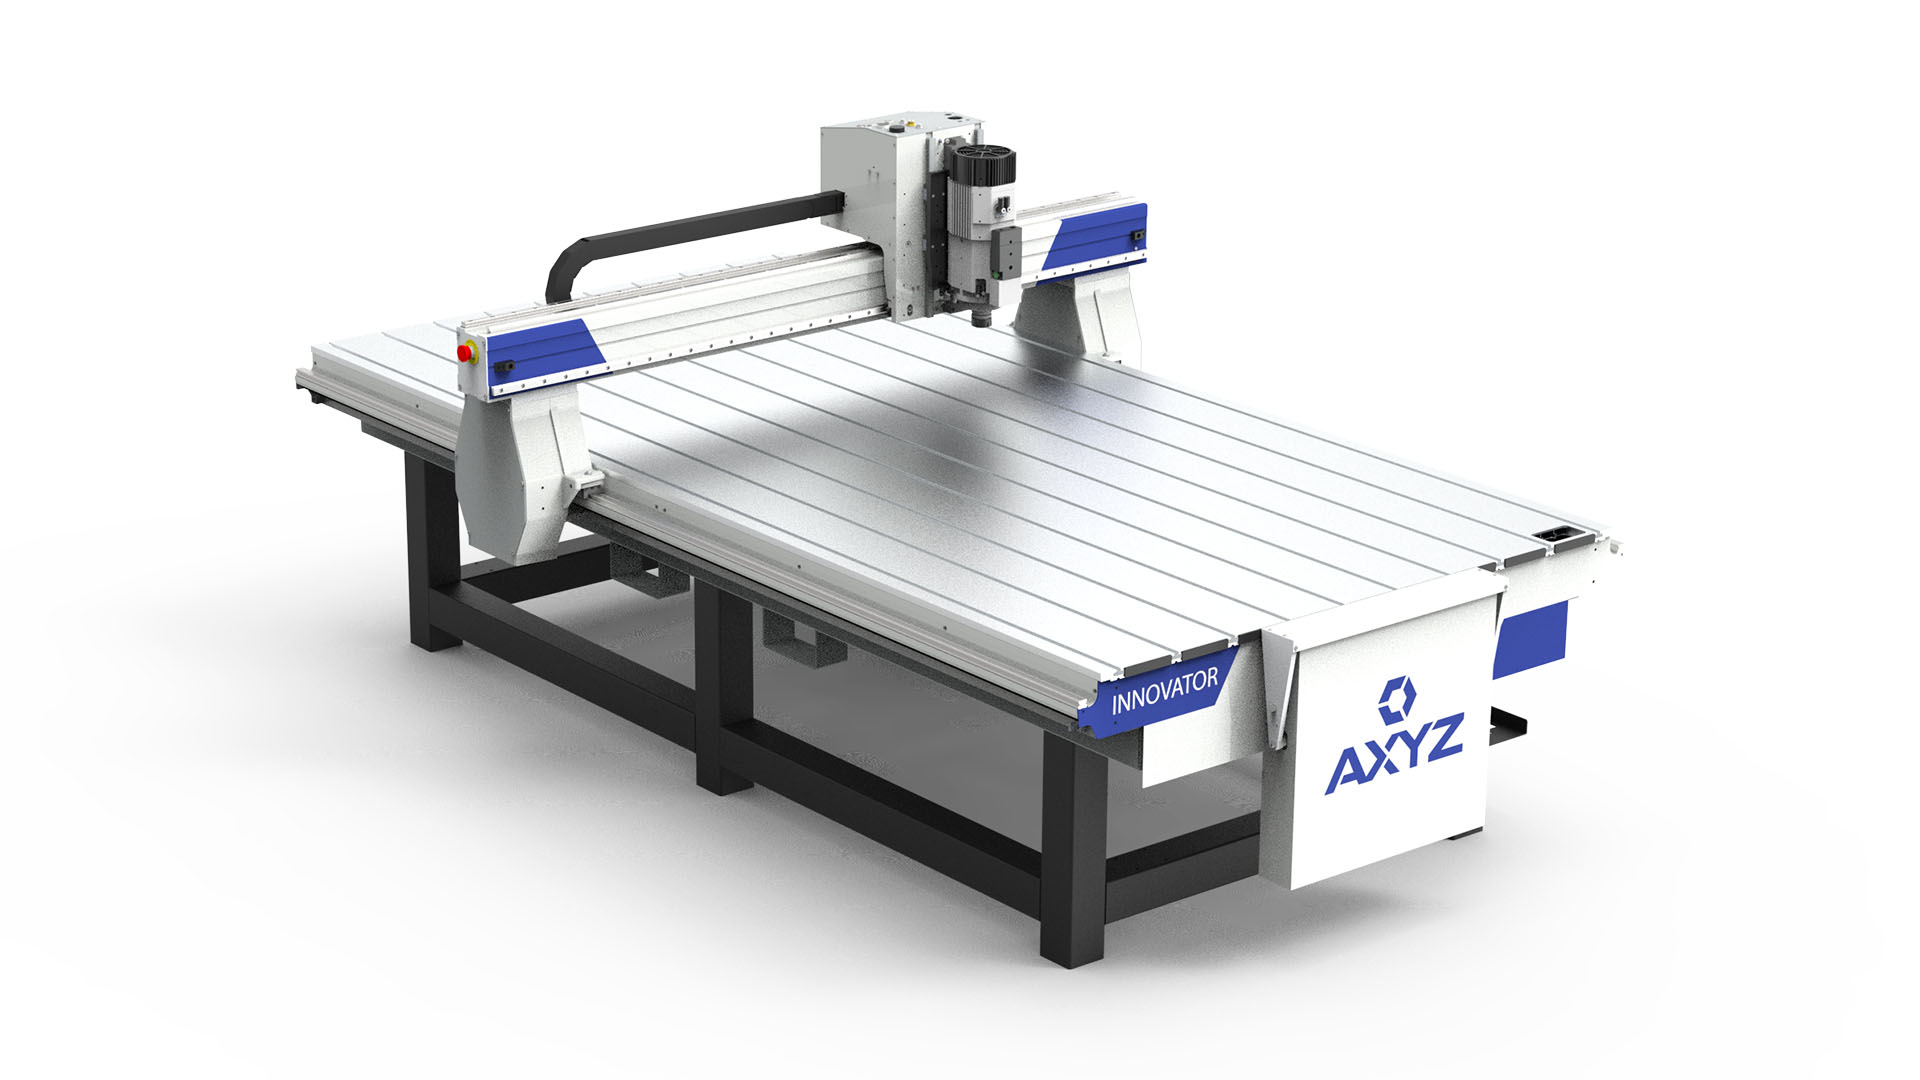
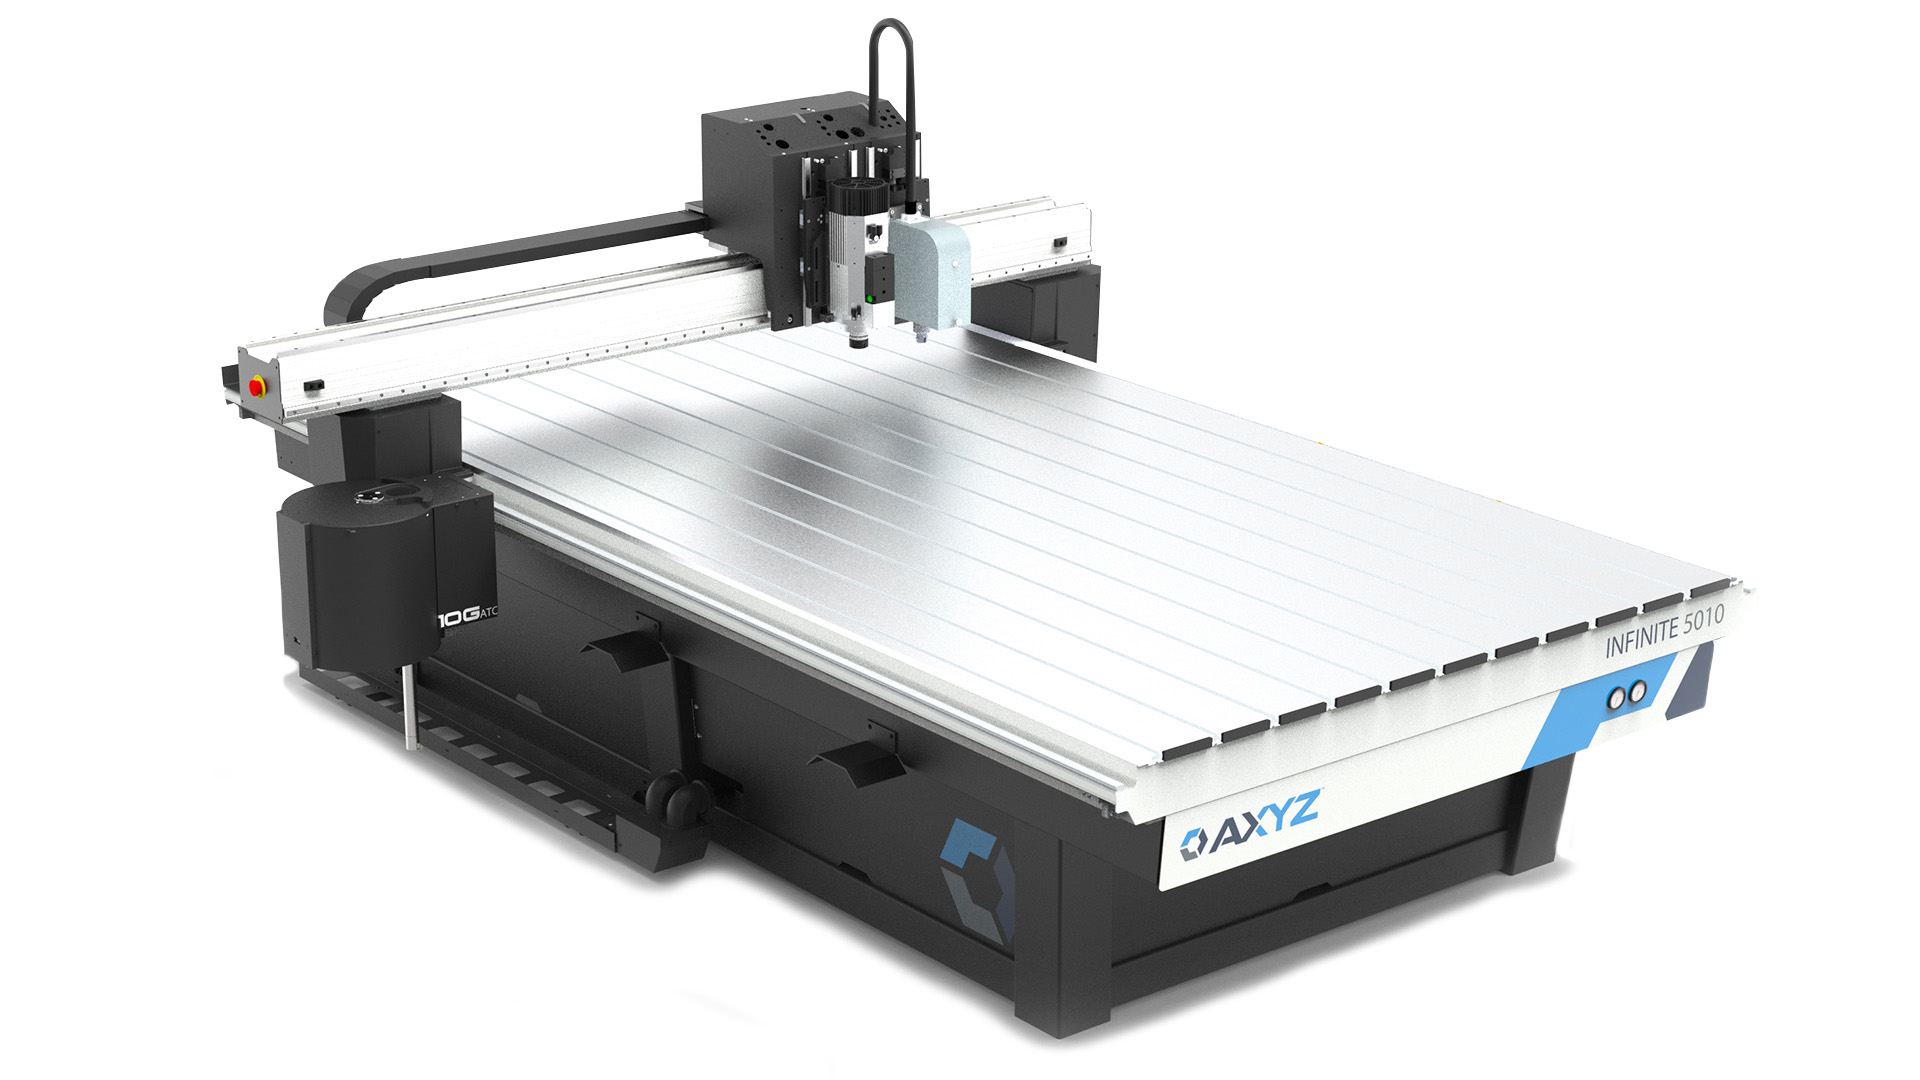
Plusieurs caractéristiques fondamentales de la machine influent sur la qualité de coupe, notamment les systèmes d’entraînement, la broche et la construction générale. Si l’une de ces éléments n’est pas à la hauteur, il sera difficile d’obtenir des bords de coupe de qualité lors de l’usinage de l’acrylique et de matériaux similaires. En cas de problèmes de qualité de coupe, il faut du temps supplémentaire en post-production pour nettoyer les découpes.
Principes fondamentaux de la machine
Voici comment la configuration d’une fraiseuse CNC affecte la qualité de coupe des plastiques :
Construction de la machine
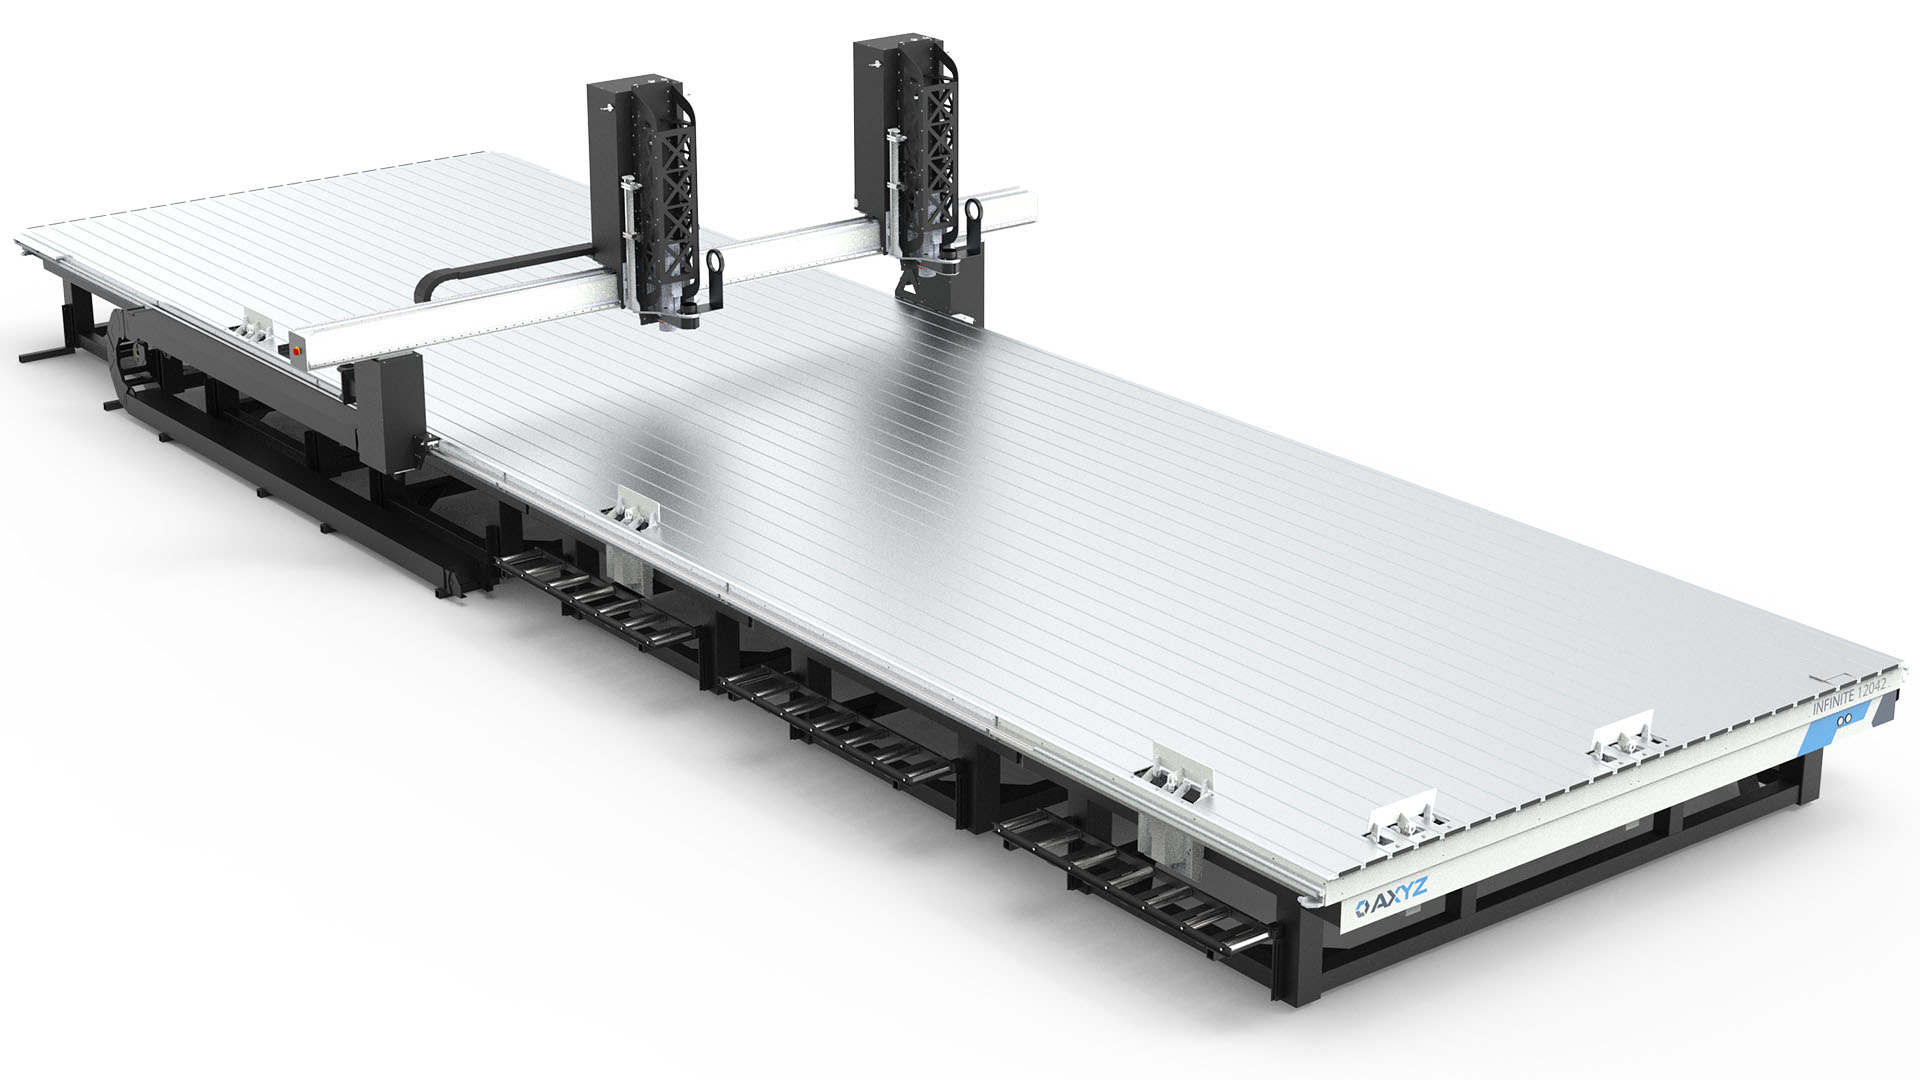
Les vibrations sont l’ennemi de la qualité de coupe. Même une légère vibration au niveau de la tête de coupe créera des marques inesthétiques sur le bord découpé. Les vibrations peuvent provenir de nombreuses sources, y compris les systèmes d’entraînement, la broche ou même le contrôleur, selon la manière dont le mouvement de la machine est généré. Il est difficile de les éliminer complètement, mais une construction de machine bien conçue contribuera grandement à les amortir jusqu’à les rendre négligeables. Un châssis monobloc soudé en acier robuste monté sur des supports de machine de haute qualité est l’un des moyens les plus efficaces de réduire les vibrations. L’utilisation d’un ensemble de supports de machine correctement spécifiés permet de réduire les vibrations transmises dans la machine jusqu’à 98 pour cent. Ils réduisent également le niveau sonore et prolongent la durée de vie de la machine.
Systèmes d’entraînement
Le type de système d’entraînement utilisé joue un rôle majeur dans la qualité de coupe. Toute vibration causée par un désalignement ou une rugosité dans les entraînements est transmise directement à l’outil et se manifeste sous forme d’entailles ou d’ondulations à la surface de la pièce découpée. Les systèmes d’entraînement les plus courants sur les fraiseuses CNC sont les crémaillères et pignons droites ou hélicoïdales et les vis à billes. Les vis à billes peuvent fournir un mouvement extrêmement fluide mais présentent des limites pour les machines de grande taille. Une vis à billes longue peut introduire des vibrations indésirables à moins d’être suffisamment supportée ou d’avoir un diamètre suffisamment important, ce qui peut coûter cher. Une crémaillère conventionnelle droite est extrêmement polyvalente, peut être utilisée en longueurs importantes et est relativement peu coûteuse. L’inconvénient est qu’avec une seule dent de pignon engagée dans la crémaillère à un instant donné, le mouvement peut être « saccadé » et, avec le temps, provoquer de l’usure. Cette usure introduira du jeu dans l’entraînement, entraînant une perte de précision et de qualité de coupe. La crémaillère hélicoïdale plus avancée résout tous ces problèmes sans perdre les avantages tout en offrant des performances comparables à une vis à billes. Avec un entraînement hélicoïdal, il y a toujours plusieurs dents engagées, ce qui mène à un mouvement plus fluide, réduit l’usure et permet d’atteindre des accélérations et des vitesses d’avance plus élevées. Associé à des servomoteurs de haute qualité, un système de crémaillère hélicoïdale et pignon peut produire une qualité de coupe exceptionnelle.
Broche de fraisage
Lorsqu’elle tourne à 24,000 rpm ou plus, tout déséquilibre dans la broche ou ses roulements deviendra immédiatement visible sous forme de marques d’outil sur la pièce. Acheter une broche bon marché est une grosse erreur si l’on recherche la meilleure qualité de coupe. Suivez toujours les recommandations du fabricant de la machine. Ils savent ce qui fonctionne le mieux sur leur machine et peuvent vous aider à trouver ce qui convient le mieux à une variété d’applications. Envisagez d’utiliser une broche haute vitesse, qui fonctionne typiquement à 40,000 rpm, soit presque le double d’une broche normale. Bien que ces dispositifs soient plus coûteux, ils offrent des avantages significatifs en termes de qualité de coupe et jusqu’à trois fois des temps d’usinage plus rapides. Cependant, en raison des vitesses de fonctionnement plus élevées, des systèmes de refroidissement sont souvent nécessaires et de bons systèmes de serrage des outils sont requis pour garantir que l’outil soit maintenu avec précision et sécurité. Là encore, demandez l’avis du fabricant de la machine pour savoir si une broche haute vitesse est appropriée à vos besoins.
Évacuation des copeaux
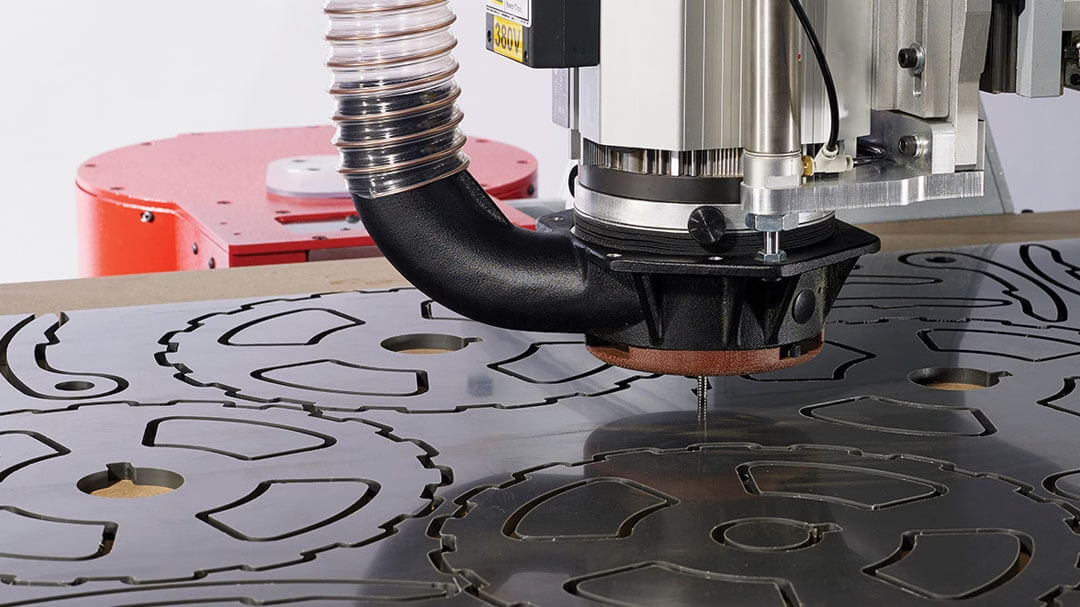
L’évacuation efficace des poussières et débris pendant et après la découpe est cruciale pour obtenir la meilleure qualité de coupe. Si les copeaux ne sont pas évacués rapidement et efficacement, ils se retrouveront piégés dans la coupe et pourront alors obstruer les flûtes de l’outil ou même commencer à fondre. Si cela se produit, toute chance d’obtenir une coupe de qualité est perdue, et la pièce aura un bord laiteux ou givré qui peut être rugueux au toucher. Une évacuation efficace des copeaux commence par un pied de pression bien conçu qui, lorsqu’il est utilisé correctement, génère un vortex cyclonique qui aspire les déchets de la coupe aussi rapidement que possible. En fin de compte, si un opérateur n’est pas sûr de la meilleure méthode pour découper un matériau,
la solution est de contacter le fabricant de la machine. Les techniciens du fournisseur sont des ressources bien formées en matière de fraiseuses CNC et de découpe. Ils peuvent guider les opérateurs étape par étape pour obtenir la meilleure qualité de coupe — sans ondulations et avec une finition lisse sur le produit.
La partie deux de cette série se concentrera sur l’influence des tables à vide et des systèmes de maintien des matériaux sur la qualité de coupe.